- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Када добављачи металних компоненти смањују ефикасност аутоматизоване производње монтаже?
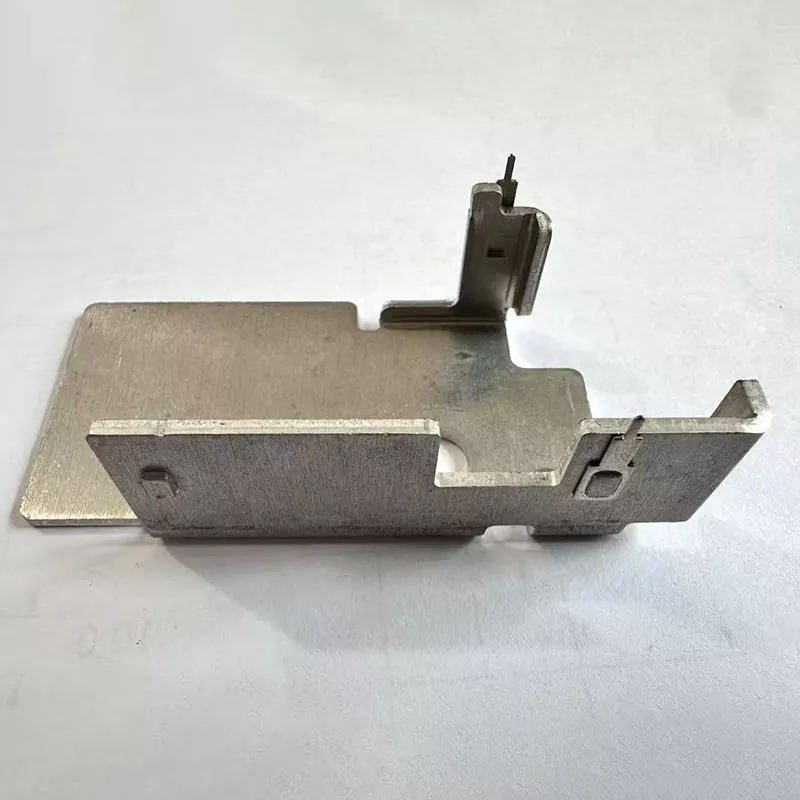
Произвођачи аутомобилских система, брендови потрошачке електронике и ЕПЦ купци индустријских ормара често се суочавају са четири скупа уска грла када сарађују са непрофесионалним продавцима савијања лимова: неконтролисано померање и нестабилни углови савијања стварају масивне ручне корекције на аутоматизованим монтажним линијама; добављачи без ДФМ упутства за дизајн остављају скривене структурне недостатке у раним фазама цртања; расуте фабрике за савијање, површинску обраду и тестирање прекидају ланце следљивости серија и одлажу ревизије фабрика у иностранству; алат ниског квалитета гребе површине делова и повећава стопу одбацивања готовог производа. Лијингда интегрише ЦНЦ савијање, професионални процесни инжењеринг и инспекцију квалитета пуне серије под једним кровом фабрике, закључавајући ±0,5° ултра чврсту толеранцију савијања док пружа услугу ране оптимизације дизајна, елиминишући прераду монтаже, губитке у дизајну и стагнацију ревизије за прекограничне купце металних компоненти.
1. ЦНЦ динамичка компензација опруге стабилизује толеранцију угла за монтажу без посаде
Обичној опреми за савијање недостају алгоритми за компензацију опруге материјала у реалном времену; различити челични, алуминијумски лимови генеришу недоследан еластични одскок након формирања, због чега углови савијања одступају преко ±1°. Током аутоматске монтаже робота, неусклађени савијени носачи не могу да се закаче за одговарајуће уређаје, приморавајући фабрике да додељују додатне раднике за ручно подрезивање и сечење дневног излазног капацитета. Лијинг опрема потпуно дигиталне ЦНЦ машине за савијање са модулима за калибрацију одскока специфичним за материјал, унапред подешеним параметрима компензације за нерђајући челик, хладно ваљани челик и алуминијумске бланке. Подаци о инспекцији масовне производње потврђују да сви готови делови за савијање држе угаону толеранцију унутар ±0,5°, савршено у складу са стандардима позиционирања станица за монтажу без посаде велике брзине и смањујући радну снагу за прераду монтаже за преко 60%.
2. Виши ДФМ инжењери елиминишу скривене дефекте савијања у фази прегледа цртежа
Већина добављача обраде метала изводи само цртеже како су достављени без професионалне евалуације процеса; неразуман радијус савијања, сувише уска прирубница и дизајн у правцу зрна изазивају пуцање, гужвање након масовне производње, присиљавајући клијенте да поново отворе калупе и обуставе циклусе испоруке компоненти. Фабрички тим виших инжењера за лим спроводи бесплатну ДФМ оптимизацију за све РФК, прилагођавајући изглед савијања, величину празног дела и прелазни радијан на основу дуктилности материјала пре формалне производње калупа. Рана интервенција у дизајну избегава ревизију калупа након производње и губитке од кашњења наруџбине, значајно скраћујући циклус понављања узорка новог производа за тимове за истраживање и развој аутомобила и електронике.
3. Потпуна производња затворене петље остварује комплетне датотеке за праћење материјала серије
Децентрализовани оутсоурцинг савијања, полирања и премазивања онемогућава интеграцију сирових МТЦ сертификата, евиденције процеса савијања и података о готовим инспекцијама у обједињене архиве лота. Европски и северноамерички ревизори брендова ће паузирати прегледе квалификација добављача без пуне документације о следљивости. Свака серија делова за савијање Лијингда бележи бројеве пећи сировог челика, дневнике ЦНЦ параметара савијања и извештаје о коначним димензијама, састављајући комплетне пакете докумената ревизије на енглеском заједно са пошиљкама. Интегрисани подаци о следљивости помажу купцима да прођу фабричку инспекцију треће стране без додатних трошкова тестирања материјала.
4. Полиране наменске матрице избегавају површинске огреботине након формирања савијања
Истрошене, неполиране опште матрице остављају дубока удубљења и огреботине на површинама делова током савијања; изгребани држачи и оквири шасије не успевају у инспекцији изгледа за врхунску електронску и аутомобилску готову робу, стварајући високе трошкове серијског отпада. Сви ударци за савијање и В-матрице имају третман полирања огледала пре формалне производње, додајући заштитни филм који се може уклонити на контактне површине како би се елиминисали трагови трења. Чак и танке декоративне алуминијумске компоненте за савијање одржавају глатке површине без огреботина без секундарних процедура полирања, смањујући трошкове обраде површине након процеса за произвођаче оригиналне опреме.
5. Подударање више легуре балансира лагану структуру и механичку крутост
Појединачни универзални плочасти материјал не може да задовољи различите захтеве за оптерећење танких електронских хладњака и тешких носача ауто шасије. Предебеле плоче подижу целу тежину производа, док се танке плоче лако деформишу под дуготрајним вибрацијским оптерећењима. Фабрика додељује циљане металне бланке према параметрима оптерећења клијента: танак алуминијум за оквире за електронско одвођење топлоте, средње хладно ваљани челик за носаче ормара, дебели нерђајући челик за конструкцијске конзоле возила. Оптимизован дизајн дебљине лима задржава довољну чврстоћу на савијање док остварује циљеве лаких производа, снижавајући укупне трошкове материјала за готов производ за брендове опреме.
6. Савијање на једном месту и накнадна обрада скраћује циклус испоруке прекограничних поруџбина
Добављачи који испоручују само савијене полупроизводе приморавају купце на услуге превлачења, прашкастог премаза и уклањања ивица одвојено од радионица трећих страна, продужавајући укупно време испоруке за преко 10 радних дана. Лијингда интерно интегрише производне линије за савијање, уклањање ивица, пескарење и вишеструке производне линије за површинске премазе, завршавајући све процесне везе у једној фабрици без екстерног ангажовања. Обједињено планирање производње убрзава испоруку масовних поруџбина, помажући ОЕМ брендовима да складиште металне компоненте пре сезонског пораста производње.